FUCHS RENISO SP 46 是全合成烷基苯冷冻机油,具备优异的化学及热稳定性,复配高效抗磨添加剂…
FUCHS RENISO SP 46 合成冷冻机油 5L/桶
库存请询
现货供应
800 个型号
连铸、轧机与炉前设备是典型的「高温 + 重载 + 水汽」三重叠加。连铸辊道轴承在辐射热下表面温度可达 200°C 以上,同时被冷却水直接喷淋。
高温脂的「滴点」是最容易被误读的指标。滴点只说明基脂结构在什么温度崩溃,不代表它能在那个温度长期工作——真正要看的是高温下的蒸发损失与氧化安定性。
把工况发给我们:粘度、工作温度、接触介质、换油周期与认证要求,工程师按工况回选型建议,而不是发一份产品目录。
FUCHS RENISO SP 46 是全合成烷基苯冷冻机油,具备优异的化学及热稳定性,复配高效抗磨添加剂…
库存请询
现货供应
FUCHS RENISO SP 46 是全合成烷基苯冷冻机油,具备优异的化学及热稳定性,复配高效抗磨添加剂…
库存请询
现货供应
FUCHS RENISO SP 46 是全合成烷基苯冷冻机油,具备优异的化学及热稳定性,复配高效抗磨添加剂…
库存请询
现货供应
FUCHS RENOLIN FF 68 是经过精细过滤、超高洁净度的高性能机床主轴润滑油,采用特种半合成(部…
库存请询
现货供应
FUCHS RENOLIN FF 68 是经过精细过滤、超高洁净度的高性能机床主轴润滑油,采用特种半合成(部…
库存请询
现货供应
FUCHS RENOLIN FF 68 是经过精细过滤、超高洁净度的高性能机床主轴润滑油,采用特种半合成(部…
库存请询
现货供应
FUCHS RENISO C 85 E 是特种聚醚酯(POE)合成冷冻机油,复配抗磨添加剂,闪点 246℃、倾点‑42℃…
库存请询
现货供应
FUCHS RENISO C 85 E 是特种聚醚酯(POE)合成冷冻机油,复配抗磨添加剂,闪点 246℃、倾点‑42℃…
库存请询
现货供应
FUCHS RENISO C 85 E 是特种聚醚酯(POE)合成冷冻机油,复配抗磨添加剂,闪点 246℃、倾点‑42℃…
库存请询
现货供应
FUCHS Petrolatum Snow White 是福斯高纯度白凡士林(White Petrolatum),由无灰矿物油与特种…
库存请询
现货供应
FUCHS Petrolatum Snow White 是福斯高纯度白凡士林(White Petrolatum),由无灰矿物油与特种…
库存请询
现货供应
FUCHS POWDER MoS2 S SPRAY 是源自天然辉钼矿提纯的高纯二硫化钼粉末喷剂,生产工艺完整保留二…
库存请询
现货供应
FUCHS GLEITMO HG 0 (旧型号 URETHYN HG 0)是聚脲基高温润滑脂,由合成基础油搭配白色固体润滑…
库存请询
现货供应
FUCHS GLEITMO HG 0 (旧型号 URETHYN HG 0)是聚脲基高温润滑脂,由合成基础油搭配白色固体润滑…
库存请询
现货供应
FUCHS RENOLIT GE 00 为 00 号稠度半流体润滑脂,采用聚脲作为增稠剂,搭配混合合成基础油调配…
库存请询
现货供应
FUCHS STABYL LT 50 是一种合成油基锂皂基润滑脂,专为低温和高负荷工况的润滑需求设计。适用温…
库存请询
现货供应
FUCHS STABYL LT 50 是一种合成油基锂皂基润滑脂,专为低温和高负荷工况的润滑需求设计。适用温…
库存请询
现货供应
FUCHS STABYL LT 50 是一种合成油基锂皂基润滑脂,专为低温和高负荷工况的润滑需求设计。适用温…
库存请询
现货供应
FUCHS STABYL LT 50 是一种合成油基锂皂基润滑脂,专为低温和高负荷工况的润滑需求设计。适用温…
库存请询
现货供应
FUCHS Anticorit ECO 871 SPRAY(原名 FERROFORM ECO 871 SPRAY)环保型防锈渗透剂,为全合成环…
库存请询
现货供应
FUCHS HYKOGEEN LS 50 是一种即开即用的白色烧结型脱模膏,质地均匀且易于涂抹,内部含有高比例…
库存请询
现货供应
FUCHS HYKOGEEN EP 10 是压铸行业专用顶针润滑剂,属于铸造辅助助剂,拥有优异的润滑与滑动性能…
库存请询
现货供应
FUCHS GROTANOL FF 1 N 是冷却循环系统专用杀菌型清洗剂,已在欧洲多数国家完成注册。适用于金…
库存请询
现货供应
FUCHS GLEITMO COLOUR 系列为水基固体膜润滑剂专用着色颜料,适配如 GLEITMO RLC 3100 等水基干…
库存请询
现货供应
面向蜗轮蜗杆、开式齿轮与无法使用齿轮油的敞开式齿轮箱,Fuchs Nye NYOGEL 788A 以291cSt重粘…
库存请询
现货供应
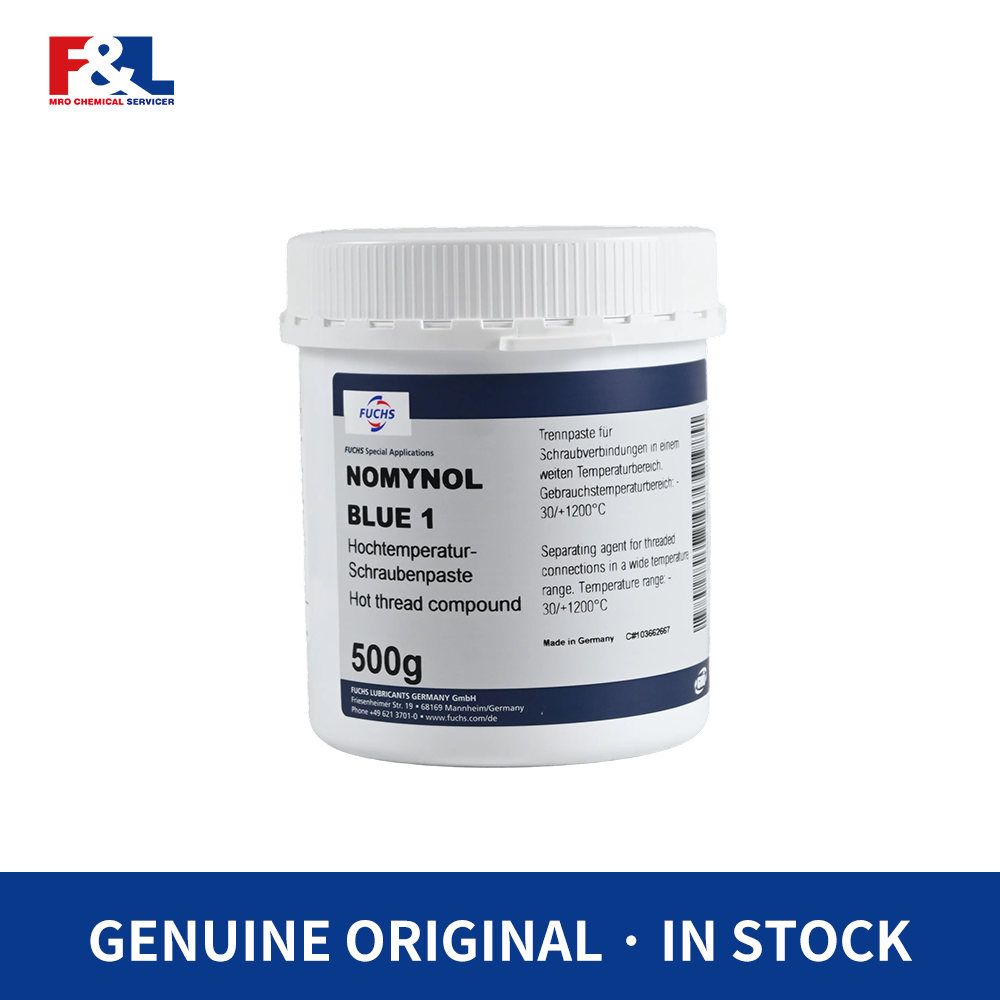
FUCHS NOMYNOL BLUE 1 是一种高温螺栓螺钉专用润滑膏,专为极端温度与严苛工况开发,提供可靠润…
库存请询
现货供应
FUCHS GLEITMO 2345V 是水性高分子聚合物干固体膜润滑剂,属于高分子聚合物水悬浮液。涂覆后在…
库存请询
现货供应
FUCHS GLEITMO 2345V 是水性高分子聚合物干固体膜润滑剂,属于高分子聚合物水悬浮液。涂覆后在…
库存请询
现货供应
FUCHS CASSIDA CHAIN OIL LT SPRAY 为全合成高性能低温喷剂型食品级链条润滑剂,适配食品饮料速…
库存请询
现货供应
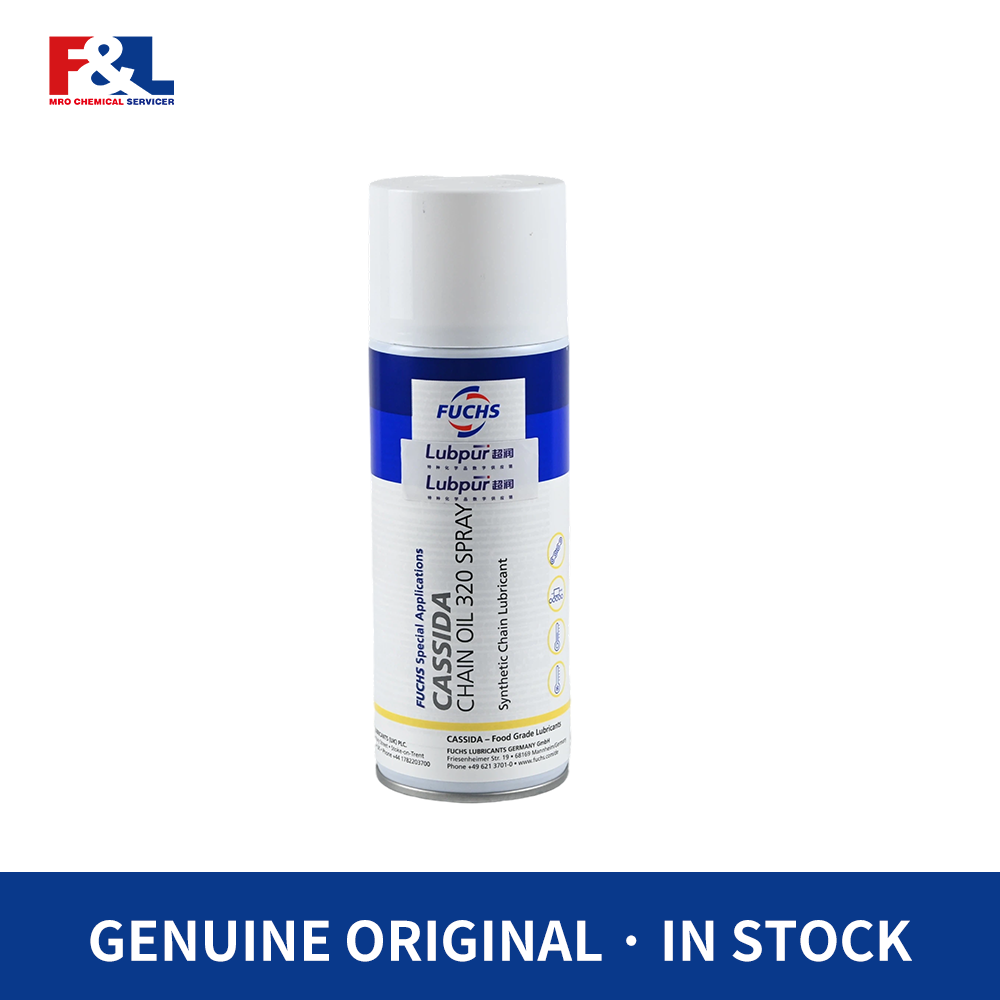
FUCHS Cassida Chain Oil 320 Spray 喷雾型链条润滑剂,400ML / 罐。本品是专为食品饮料加工设…
库存请询
现货供应